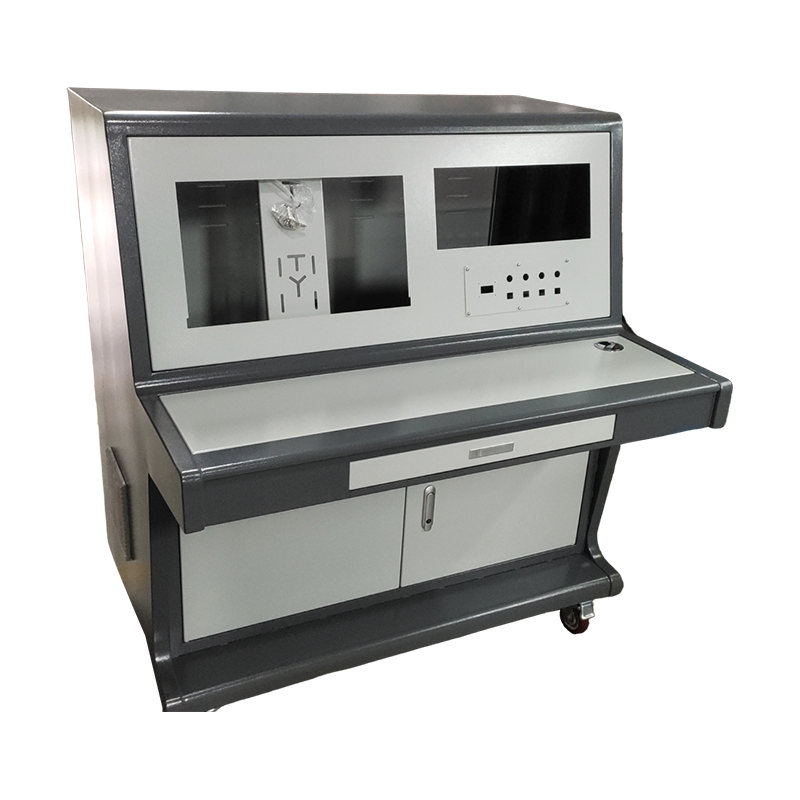
Dalam dunia pembuatan, istilah " pemprosesan logam kepingan mekanikal " dan setem sering digunakan secara bergantian, namun ia menggambarkan pendekatan yang berbeza dengan keupayaan, struktur kos dan aplikasi yang berbeza. Memahami perbezaan antara fabrikasi logam dan pengecapan adalah penting untuk jurutera, pakar perolehan dan rekaan produk yang mesti dipenuhi ketepatan, volum dan belanjawan. Walaupun kedua-duanya bermula dengan kepingan logam rata, laluan mereka berbeza dengan ketara dalam perkakasan, kerumitan, dan bahagian akhir yang mereka hasilkan. Artikel ini menyediakan maklumat teknikal yang mendalam, meneroka prinsip teras, peralatan dan faktor membuat keputusan yang mentakrifkan setiap proses.
Perbezaan asasnya terletak pada falsafah operasi mereka: pengecapan ialah proses dipacu mati berkelajuan tinggi yang direka untuk menghasilkan volum besar bahagian yang sama dengan campur tangan operator yang minimum, manakala fabrikasi merangkumi suite fleksibel teknik tolak dan membentuk yang sesuai untuk volum rendah hingga sederhana dan geometri tersuai. Pdanuan ini akan memecahkan perbezaan ini hanya pelbagai dimensi, daripada kos perkakasan dan masa pendahuluan kepada pertimbangan bahan dan operasi sampingan, melengkapkan anda dengan pengetahuan untuk memilih laluan pembuatan yang optimum untuk projek anda seterusnya.
Untuk menghargai perbezaan, adalah penting untuk menentukan terlebih dahulu setiap proses dengan tepat. Pengecapan kepingan logam ialah proses pembuatan berkelajuan tinggi yang menggunakan mesin penekan dan perkakas khusus, yang dikenali sebagai acuan, untuk mengubah kepingan logam rata kepada bentuk tertentu. Die mengandungi imej negatif bahagian yang diingini, dan akhbar menggunakan daya yang besar untuk memotong, membengkok, atau membentuk logam ke dalam bentuk itu dalam satu pukulan atau satu siri pukulan. Proses ini sangat boleh diulang dan boleh menghasilkan beribu-ribu bahagian sejam, menjadikan tulang belakang pengeluaran volum tinggi.
sebaliknya, pembuatan kepingan logam merujuk kepada kategori teknik pembuatan yang lebih luas yang melibatkan pemotongan, lenturan, dan pemasangan logam untuk menghasilkan produk siap. Tidak seperti pengecapan, yang bergantung pada satu dadu khusus, fabrikasi menggunakan pelbagai peralatan seperti pemotong laser CNC, brek tekan, penebuk turet dan stesen kimpalan. Fleksibiliti ini membolehkan fabrikasi bekerja dengan julat bahan dan ketebalan yang lebih luas, mencipta bentuk 3D yang kompleks dan menggabungkan perubahan reka bentuk yang rumit tanpa memerlukan perkakas semula jadi yang mahal [petikan:4]. Pada dasarnya, pengecapan ialah kaedah khusus dalam alam fabrikasi yang lebih besar, dioptimumkan untuk kelajuan dan kelajuan, manakala fabrikasi ialah kotak alat serba boleh untuk bahagian yang dipesan lebih dahulu dan kompleks.
Perbezaan operasi yang paling ketara antara stamping dan fabrikasi terletak pada perkakas yang diperlukan. Operasi pengecapan tertumpu di sekeliling adat mati , yang merupakan alat mesin ketepatan yang direka khusus untuk satu bahagian. Die ini selalunya termasuk ciri kompleks seperti pukulan, juruterbang dan penari telanjang untuk melakukan pelbagai operasi—seperti mengosongkan, menusuk dan membentuk—dalam satu pukulan tekan. Sebagai contoh, acuan progresif boleh mengubah gegelung keluli menjadi pendakap siap pada kadar melebihi 800 bahagian seminit. Walau bagaimanapun, kelajuan ini memerlukan kos: pembangunan die boleh mengambil masa 12 hingga 20 minggu dan kos di mana-mana daripada $10,000 hingga lebih $100,000, menjadikannya tidak praktikal untuk larian kecil atau prototaip.
Fabrikasi, sebaliknya, bergantung pada peralatan yang serba boleh dan boleh diprogramkan. Yang paling biasa ialah Pemotong laser CNC and tekan brek . Pemotong laser menggunakan rasuk berkuasa tinggi untuk memotong bentuk rumit daripada kepingan logam dengan ketepatan tinggi dan tanpa memerlukan perkakas keras [citation:8]. Brek tekan kemudian menggunakan set penebuk dan mati untuk membengkokkan helaian potongan rata ke dalam geometri 3D akhir. Oleh kerana mesin ini boleh diprogramkan melalui fail CAD, bertukar dari satu bahagian ke bahagian lain memerlukan beberapa masa, menawarkan fleksibiliti yang tiada tandingan. Sebagai contoh, pembekal perkhidmatan mungkin menggunakan laser 4000 watt untuk memotong keluli 1 inci, diikuti dengan brek tekan dengan kapasiti 1,000 tan untuk membentuk komponen tugas berat [petikan:4]. Fleksibiliti ini adalah ciri khas fabrikasi logam kepingan tersuai , membolehkan prototaip pantas dan lelaran reka bentuk.
Daya maju ekonomi setiap proses sangat bergantung pada volum pengeluaran dan sebahagian kitaran hayat. Setem cemerlang pada skala ekonomi: pelaburan alat permulaan yang tinggi dilunaskan kepada sejumlah besar bahagian, menghasilkan seunit yang sangat rendah. Untuk panel badan automotif, penutup elektronik pengguna, dan bahagian perkakas, mana volum tahunan boleh melebihi 100,000 unit, kekal sebagai juara yang tidak dipertikaikan. Proses ini juga sangat pantas, dengan masa kitaran diukur dalam milisaat, yang secara langsung mengurangkan kos buruh setiap bahagian.
Fabrikasi, sebaliknya, menawarkan halangan yang lebih rendah untuk masuk. Tanpa peralatan keras yang diperlukan untuk memotong, projek boleh bermula dengan pelaburan pendahuluan yang minimum. Ini menjadikannya berdaya maju dari segi ekonomi untuk kuantiti serendah satu atau dua unit untuk prototaip, sehingga beberapa ribu unit bagi fabrikasi logam kepingan ketepatan projek. Walaupun kos seunit lebih tinggi daripada pengecapan disebabkan oleh masa kitaran yang lebih perlahan dan lebih banyak buruh manual, ini sering diimbangi oleh penghapusan kos cetakan. Untuk teknologi baru muncul, seperti proses lembaran logam (OSM) berasaskan origami, satu kajian mendapati bahawa kaedah fabrikasi baru boleh mengurangkan penggunaan tenaga sehingga 94% dan pelepasan CO2 sebanyak 92% berbanding dengan pengecapan tradisional [citation:7][citation:12]. Ini menyerlahkan betapa modennya pembuatan kepingan logam juga boleh menawarkan kelebihan pemampanan.
Peraturan utama industri: Untuk kuantiti di bawah 5,000 bahagian, fabrikasi hampir selalu lebih menjimatkan kos. Untuk kuantiti melebihi 10,000 bahagian, pengecapan biasanya memberikan pilihan yang menjimatkan, terutamanya untuk bahan tolok nipis.
Dari sudut teknikal, setiap proses mempunyai kekuatan dan batasan yang wujud yang mempengaruhi reka bentuk bahagian. Pengecapan sangat mahir dalam mencipta bahagian rata atau sederhana dengan ketepatan tinggi. Contohnya, fineblanking, bentuk pengecapan khusus, boleh mencapai toleransi seketat ±0.0005 inci dan menghasilkan bahagian dengan tepi licin, bebas burr, selalunya menghilangkan keperluan untuk kemasan sekunder [petikan:5]. Pengecapan juga boleh mengendalikan keluli berkekuatan tinggi dan operasi dalam-mati yang kompleks seperti mengetuk, memukau dan mengimpal, memampatkan apa yang akan menjadi pemasangan berbilang langkah menjadi satu baris penekan.
Fabrikasi, bagaimanapun, mempunyai kelebihan apabila ia datang untuk mencipta geometri 3D yang mendalam, kompleks atau sangat tersuai. Brek tekan CNC boleh membuat selekoh dengan sudut yang tepat, dan menggunakan perkakas khusus, ia boleh membentuk saluran, silinder, dan bentuk rumit lain. Pemotong laser boleh mengendalikan pelbagai jenis bahan, daripada aluminium lembut kepada titanium keras, dan boleh memotong ketebalan sehingga 1 inci atau lebih [citation:14]. Fabrikasi juga sesuai untuk bahagian yang memerlukan pemasangan, seperti kepungan yang memerlukan kurungan, engsel dan sisipan berulir yang dikimpal padanya. Kepelbagaian ini adalah ciri khas fabrikasi logam tersuai , di mana proses itu boleh disesuaikan dengan spesifikasi projek yang tepat.
Memilih antara fabrikasi dan set adalah keputusan strategik yang dipengaruhi oleh pelbagai faktor. Yang paling kritikal ialah volum pengeluaran, tetapi pertimbangan lain, seperti jenis bahan, kerumitan bahagian, dan masa untuk memasarkan, adalah sama penting. Untuk prototaip, di mana perubahan reka bentuk adalah kerap dan volum adalah rendah, fabrikasi logam kepingan tersuai adalah pemenang yang jelas. Fleksibilitinya membolehkan jurutera melakukan latihan dengan cepat, menguji bentuk, kesesuaian dan berfungsi tanpa menanggung kos dan masa pembangunan cetakan.
Untuk pengeluaran volum tinggi reka bentuk matang, pengecapan selalunya merupakan kaedah yang paling kos efektif dan konsisten. Aplikasi seperti bahagian casis automotif, komponen pemacu keras komputer dan penyambung elektrik hampir dihasilkan secara eksklusif melalui pengecapan kerana keperluan untuk konsistensi yang melampau dan kos unit yang rendah. Walau bagaimanapun, keputusan itu tidak selalu binari. banyak pembuatan kepingan logam services Penyelesaian hibrid, menggunakan fabrikasi untuk prototaip awal atau perkakas jambatan volum rendah, kemudian menawarkan penyelesaian kepada pengecapan setelah reka bentuk dimuktamadkan dan permintaan meningkat. Pendekatan berperingkat ini boleh meminimumkan risiko dan mengoptimumkan aliran tunai.
Perbezaan utama adalah dalam alat dan pendekatan. Pengecapan menggunakan cetakan tersuai kos tinggi untuk menghasilkan jumlah bahagian yang tinggi dengan cepat. Fabrikasi menggunakan peralatan yang fleksibel dan boleh diprogramkan seperti pemotong laser dan brek tekan, menjadikannya sesuai untuk volum yang lebih rendah dan bahagian tersuai [petikan:2].
Pilih fabrikasi untuk prototaip, pengeluaran rendah hingga sederhana (biasanya di bawah 10,000 bahagian), atau apabila bahagian anda mempunyai kompleks geometri yang memerlukan operasi berbilang seperti pemotongan, lenturan dan kimpalan. Fabrikasi juga diutamakan apabila perubahan reka bentuk dijangka.
Ya, untuk volum yang sangat tinggi, kerana setem yang rendah pada umumnya menghasilkan lebih murah walaupun pelaburan perkakas yang tinggi. Titik pulang modal berbeza-beza, tetapi untuk volum melebihi 50,000 hingga 100,000 bahagian, pengecapan biasanya merupakan pilihan yang paling menjimatkan.
Walaupun set boleh mengendalikan bahan yang lebih tebal, ia adalah paling menjimatkan dan cekap untuk kepingan nipis, biasanya sehingga 1/4 inci. Untuk plat yang lebih tebal atau bahan tolok berat, kaedah fabrikasi seperti pemotongan laser dan pembentukan brek tekan adalah lebih sesuai [petikan:10].
Kedua-dua proses boleh mencapai ketepatan tinggi. Fineblanking (kaedah pengecapan) boleh mencapai toleransi ±0.0005 inci [petikan:5]. Fabrikasi ketepatan menggunakan peralatan CNC lazimnya boleh menampung ±0.005 inci, dengan beberapa proses lanjutan mencapai toleransi yang lebih ketat.
Pelbagai model, untuk memenuhi keperluan pembangunan di pelbagai rantau di dunia.
Kotak elektrik AE bersalut semburan keluli karbon
Kabinet tersuai bersalut semburan keluli karbon bukan standard
Panel kawalan mudah alih tersuai bukan standard
Phone:+86-15896481972(zhuxiaosui)
Fax: +86-0510-83890571
E-Mail: [email protected]
ADD:Jalan Qida No. 2, Jalan Shunqi No. 1, Jalan Yuqi, Daerah Huishan, Bandar Wuxi, Wilayah Jiangsu, China